
In chuyển nhiệt là một trong những kỹ thuật in ấn hiện đại hàng đầu đang được các xưởng may gia công, thương hiệu thời trang local brand và xưởng in vải ứng dụng rộng rãi. Phương pháp này mang lại giải pháp hoàn hảo giúp biến các ý tưởng thiết kế phức tạp thành sản phẩm thực tế sắc nét, sống động. Tuy nhiên, việc tối ưu hóa chi phí sản xuất mà vẫn duy trì chất lượng chuẩn mực luôn là bài toán khó đối với nhiều doanh nghiệp.
Nếu bạn đang tìm kiếm phương pháp ép thăng hoa mực chuẩn màu, không phai giặt và muốn tối đa hóa lợi nhuận cho từng đơn hàng may mặc, bài viết này dành riêng cho bạn. Cùng khám phá 4 bí quyết kỹ thuật vượt trội và quy trình vận hành chi tiết giúp bạn làm chủ công nghệ in chuyển nhiệt hiệu quả nhất hiện nay.
Tổng Quan Nguyên Lý Vận Hành Và Bản Chất Kỹ Thuật
Phương pháp ép thăng hoa mực dệt là quá trình vật lý ứng dụng nhiệt độ và lực nén để đưa hạt màu ăn sâu vào cấu trúc xơ vải.
Kỹ Thuật Thăng Hoa Mực In Nền Tảng
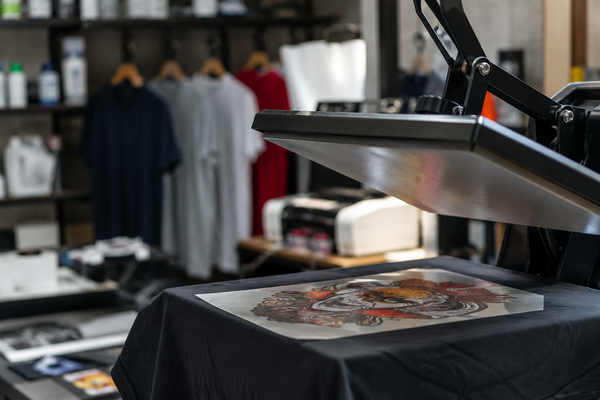
Ở điều kiện nhiệt độ phòng, mực ép chuyên dụng tồn tại ở trạng thái thể rắn trên màng giấy chuyên dụng. Khi chịu tác động nhiệt độ cao từ 180°C đến 220°C từ máy ép thủy lực, các phân tử mực ngay lập tức thăng hoa chuyển trực tiếp từ thể rắn sang thể khí mà không qua thể lỏng.
Đồng thời, nhiệt độ cao làm cho các chuỗi polymer trong sợi vải tổng hợp (Polyester) giãn nở mở ra các lỗ hổng vi mô. Dưới áp suất nén chặt, dòng khí mực nhanh chóng chui sâu vào bên trong lõi sợi dệt.
Khi nhiệt độ hạ xuống, cấu trúc sợi vải co lại về trạng thái ban đầu, giam giữ chặt các phân tử mực bên trong. Cơ chế thăng hoa này giúp hình ảnh gắn chặt hoàn toàn vào sợi vải thay vì chỉ bám trên bề mặt như kỹ thuật in phủ màng kéo lụa truyền thống.
Phân Loại Các Chất Liệu Vải Phù Hợp Ép Nhiệt
Kỹ thuật ép nhiệt thăng hoa phát huy tối đa hiệu quả trên các chất liệu có nguồn gốc từ sợi tổng hợp:
Vải Thun Lạnh và Thun Mè (100% Polyester): Cho khả năng hiển thị màu sắc tươi sáng nhất, độ bền màu tuyệt đối và không bám dính khi vận động thể thao.
Vải Thun Tixi (35% Cotton - 65% Poly): Cho màu sắc đạt khoảng 80-85% so với bản vẽ thiết kế, chất vải mềm mại dễ chịu.
Vải Canvas Poly và Satin: Phù hợp sản xuất túi vải canvas gia công, tranh treo tường và phụ kiện thời trang cao cấp.
Lưu ý đối với Vải 100% Cotton: Các phân tử Cotton không có liên kết màng polymer nên mực thăng hoa không thể bám dính. Với vải Cotton, xưởng gia công sẽ thay thế bằng công nghệ in màng PET (DTF) hoặc Decal nhiệt chuyên dụng.
3 Thông Số Vận Hành Cốt Lõi Quyết Định Độ Bền Thành Phẩm
Độ chính xác trong quá trình vận hành kỹ thuật quyết định đến 95% sự thành bại của một đơn hàng gia công thời trang.
1. Nhiệt Độ Ép Chuẩn Xác Từ 180 - 200°C
Nhiệt độ là tác nhân kích hoạt quá trình thăng hoa của mực dệt. Mâm nhiệt của máy ép công nghiệp cần được hiệu chuẩn chính xác trên toàn bộ bề mặt mâm ép.
Nếu nhiệt độ không đủ ngưỡng 180°C, các hạt mực chỉ thăng hoa một phần khiến hình in bị mờ, nhạt màu và dễ bị phai trôi sau vài lần giặt.
Nhiệt độ vượt quá 210°C sẽ khiến xơ vải Polyester bị biến tính, bề mặt vải bị cháy xém, ngả vàng hoặc co rút làm rách form áo.
2. Áp Suất Máy Ép Thủy Lực Đạt 4 - 5 Bar
Áp lực nén giúp ép chặt giấy in tiếp xúc trực tiếp không khoảng hở với bề mặt vải.
Khi áp suất yếu (dưới 3 bar), các khoảng hở khí bọt sẽ làm dòng khí mực bị tán sắc lệch hướng. Kết quả là hình ảnh thu được bị mờ nhòe viền chữ, nét in không sắc nét.
Áp suất tiêu chuẩn từ 4 đến 5 bar đảm bảo các phân tử mực thăng hoa đi thẳng theo phương vuông góc vào lòng sợi dệt, tạo ra đường nét sắc mịn từng milimet.
3. Thời Gian Duy Trì Ép Nhiệt 15 - 30 Giây
Thời gian ép được thiết lập tương ứng với độ dày mỏng và định lượng định hình của từng dòng vải.
Vải mỏng (dưới 140 GSM): Thời gian ép tiêu chuẩn từ 15 đến 18 giây.
Vải trung bình (150 - 180 GSM): Thời gian ép tối ưu từ 18 đến 22 giây.
Vải dày, vải áo khoác (trên 200 GSM): Thời gian duy trì gia nhiệt từ 25 đến 30 giây.
Ép quá nhanh khiến mực chưa kịp thẩm thấu hết vào lõi sợi; ép quá lâu sẽ làm giảm độ đàn hồi co giãn của sợi thun.
4 Bí Quyết Tối Ưu Chi Phí In Chuyển Nhiệt Cho Doanh Nghiệp Thời Trang
Tối ưu chi phí sản xuất nhưng vẫn đảm bảo chất lượng thành phẩm hoàn hảo là chìa khóa gia tăng lợi nhuận cho các xưởng may và thương hiệu thời trang.
1. Lập Sơ Đồ Xếp File In Khít Khổ Giấy
Giấy in thăng hoa công nghiệp thường được cuộn theo khổ tiêu chuẩn 1m2 hoặc 1m6. Chi phí giấy in và mực in được tính theo diện tích mét tới.
Nhân viên kỹ thuật cần sắp xếp các chi tiết thân trước, thân sau, tay áo và các logo nhỏ vào sơ đồ dàn trang một cách hợp lý nhất.
Việc tận dụng tối đa các khoảng hở giữa các chi tiết lớn để chèn nhãn cổ, tem size hoặc logo nhỏ giúp giảm tỷ lệ giấy dư thừa xuống dưới 4%. Điều này giảm trực tiếp chi phí nguyên liệu tính trên từng sản phẩm.
2. Tránh Thiết Kế Kích Thước Lỡ Cỡ Dẫn Đến Lãng Phí
Nhiều nhà thiết kế thường đặt kích thước hình in theo ngẫu hứng mà không tính toán đến khổ giấy in và khổ vải tiêu chuẩn.
Ví dụ, một hình in có kích thước 42cm sẽ buộc xưởng phải dàn trên khổ giấy 60cm, tạo ra khoảng trống thừa 18cm không thể sử dụng.
Nếu điều chỉnh kích thước hình in xuống 38-40cm, file in có thể xếp vừa vặn 2 hình trên cùng một khổ giấy, giúp tiết kiệm ngay 30% chi phí giấy và mực gia công.
3. Kiểm Soát Độ Ẩm Vải Trước Khi Tiến Hành Ép Mực
Khí hậu ẩm ướt dễ khiến vải dệt lưu kho bị hút ẩm tích tụ hơi nước bên trong các kẽ sợi.
Khi ép nhiệt ở 200°C, hơi nước tích tụ sẽ sôi bốc hơi đột ngột tạo thành các giọt đốm khí làm cản trở hạt mực thăng hoa, gây nên hiện tượng hình in bị đốm trắng hoặc loang màu.
Giải pháp xử lý triệt để là cho mâm nhiệt ép rà nhẹ bề mặt vải trong 3 giây để làm khô hơi ẩm trước khi đặt giấy in lên bề mặt sản phẩm.
4. Lựa Chọn Định Lượng Vải Phù Hợp Tràn Khổ
Sử dụng các loại vải có độ dày đồng đều giúp quá trình hấp thụ nhiệt diễn ra ổn định trên toàn bộ diện tích.

Các chất liệu vải quá mỏng hoặc dệt không đều đặn dễ bị nhăn nhúm khi gặp lực nén nhiệt độ cao, dẫn đến tình trạng gập nếp hình in gây hư hỏng sản phẩm.
Lựa chọn vải thun tiêu chuẩn từ 150 GSM đến 180 GSM giúp bề mặt phẳng mịn, hạn chế tối đa tỷ lệ sản phẩm lỗi hỏng trong quá trình ép thăng hoa.
Bảng So Sánh Chi Tiết Các Công Nghệ In Gia Công Hiện Nay
Để giúp bạn lựa chọn đúng phương pháp sản xuất tối ưu cho từng bộ sưu tập thời trang, dưới đây là bảng so sánh chi tiết các công nghệ phổ biến:
| Tiêu Chí So Sánh | In Chuyển Nhiệt Thăng Hoa | In PET Kỹ Thuật Số (DTF) | In Decal Ép Nhiệt | In Lụa Truyền Thống |
| Chất liệu vải | Vải Poly, Thun lạnh, Canvas Poly | Mọi loại vải (Cotton, Poly, Kaki) | Mọi loại vải, kể cả vải tối màu | Cotton, Khaki, Thun Crocodile |
| Độ bền màu | Bền vĩnh viễn theo tuổi thọ vải | Bền 35 - 50 lần giặt máy | Bền 20 - 30 lần giặt | Bền tùy thuộc vào loại mực lụa |
| Cảm giác bề mặt | Mềm mịn, mực thấm sâu, không bí | Có lớp màng mỏng nhẹ | Lớp màng Decal khá dày, hơi cứng | Lớp mực in nổi trên bề mặt vải |
| Độ chi tiết hình ảnh | Sắc nét, in được ảnh chụp phức tạp | Sắc nét, thể hiện tốt hiệu ứng chuyển màu | Phù hợp logo, chữ đơn sắc | Phù hợp mảng màu đơn, ít hiệu ứng |
| Số lượng tối thiểu | In linh hoạt từ 1 sản phẩm | In linh hoạt từ 1 sản phẩm | In linh hoạt từ 1 sản phẩm | Ưu tiên đơn hàng lớn (>100 áo) |
| Chi phí sản xuất | Rất rẻ khi in tràn khổ số lượng lớn | Tối ưu cho đơn hàng mảng màu phức tạp | Chi phí cao hơn khi in mảng lớn | Rất rẻ khi sản xuất hàng loạt |
Hướng Dẫn Quy Trình Tạo File In Chuẩn Kỹ Thuật Sắc Nét 99%
Một file thiết kế đồ họa chuẩn xác giúp xưởng vận hành nhanh chóng và loại bỏ các lỗi lệch màu sắc không mong muốn.
Bước 1: Thiết Lập Hệ Màu Đồ Họa CMYK
Màn hình máy tính hiển thị hình ảnh ở hệ màu RGB, trong khi toàn bộ hệ thống máy in công nghiệp vận hành bằng hệ mực CMYK.
Nhà thiết kế cần chuyển đổi hệ màu làm việc sang CMYK (Cyan, Magenta, Yellow, Key/Black) ngay từ khi khởi tạo file thiết kế. Việc này giúp màu sắc hiển thị trên file tương đồng 95-98% với màu sắc thành phẩm sau khi gia nhiệt thăng hoa.
Bước 2: Tối Ưu Độ Phân Giải Đạt 300 DPI
Độ phân giải (Resolution) quyết định độ nét của chi tiết họa tiết khi in phóng to lên thân áo.
Độ phân giải chuẩn: Tối thiểu từ 300 DPI đến 450 DPI đối với file ảnh bitmap (PNG, TIFF, PSD).
Không phóng to các hình ảnh dung lượng thấp lấy từ internet vì sẽ gây vỡ hạt, nhòe nét khi đưa vào máy in khổ lớn.
Bước 3: Định Dạng File Vector Và Lock Font Chữ
File định dạng Vector (AI, EPS, CorelDraw) luôn mang lại chất lượng đường nét mịn màng nhất khi sản xuất công nghiệp.
Trước khi gửi file sang xưởng sản xuất, hãy thực hiện thao tác Convert Outline toàn bộ văn bản (Create Outlines / Convert to Curves) để tránh sự cố lỗi font chữ hệ thống trên máy tính điều khiển của xưởng in.
Quy Trình 5 Bước Sản Xuất Chuẩn Hóa Tại Xưởng Gia Công
Sản xuất may mặc theo quy trình khép kín giúp kiểm soát chặt chẽ chất lượng đầu ra của từng lô hàng:
Bước 1: Tiếp Nhận Xử Lý File Thiết Kế
Kỹ thuật viên tiến hành kiểm tra hệ màu, độ phân giải và dàn sơ đồ trang in tối ưu diện tích giấy.
Bước 2: In File Lên Giấy Thăng Hoa Chuyên Dụng
Máy in khổ lớn sử dụng mực ép thăng hoa cao cấp phun đều lên bề mặt giấy in chuyển chuyên dụng.
Bước 3: Kiểm Tra Bề Mặt Vải Và Ép Rà Nhiệt
Vải cắt bán thành phẩm hoặc may thành phẩm được trải phẳng trên mâm ép, ép rà 3 giây loại bỏ độ ẩm.
Bước 4: Tiền Hành Ép Nhiệt Định Hình
Đặt giấy in chính xác lên vị trí vải, hạ mâm nhiệt xuống với các thông số nhiệt độ, lực nén và thời gian đã được cài đặt sẵn.
Bước 5: Kiểm Tra KCS Và Đóng Gói
Dỡ bỏ màng giấy in, kiểm tra độ đều màu, độ nét của hình ảnh và chuyển sang bộ phận may đóng gói.
Các Câu Hỏi Thường Gặp Của Khách Hàng (FAQ)
1. Kỹ thuật thăng hoa mực có thể áp dụng trên chất liệu vải màu đen được không?
Không. Nguyên lý thăng hoa mực hoạt động theo cơ chế nhuộm mực vào xơ vải, trong đó mực in không có màu trắng phủ nền. Do đó, kỹ thuật thăng hoa trực tiếp chỉ áp dụng tốt nhất trên các dòng vải màu trắng, màu kem hoặc các tông màu sáng (vàng nhạt, hồng nhạt, xanh nhạt). Đối với vải màu đen hoặc màu tối, giải pháp thay thế là sử dụng công nghệ in PET dán chuyển nhiệt hoặc Decal nhiệt màng cao su.
2. Độ bền của hình in bằng công nghệ ép thăng hoa kéo dài trong bao lâu?
Độ bền màu của sản phẩm ép thăng hoa gần như là vĩnh viễn theo tuổi thọ chất liệu vải. Vì phân tử mực đã ăn sâu và trở thành một phần của sợi vải Polyester, hình in hoàn toàn không bị bong tróc, không nứt vỡ, không bị phai màu dù bạn giặt máy hay sử dụng các loại xà phòng giặt thông thường.
3. Làm thế nào để phân biệt giữa in thăng hoa và in màng PET (DTF)?
Bạn có thể dễ dàng phân biệt bằng cảm giác sờ tay trực tiếp lên bề mặt sản phẩm. Kỹ thuật thăng hoa cho bề mặt vải hoàn toàn phẳng mịn, không tạo màng, không bí bách mồ hôi. Trong khi đó, kỹ thuật in màng PET sẽ tạo ra một lớp màng nilon mỏng phủ trên bề mặt vải, khi sờ tay vào sẽ cảm nhận được độ gờ nhẹ của màng keo.
4. Xưởng có hỗ trợ in mẫu thử (in test sample) trước khi sản xuất hàng loạt không?
Các xưởng in chuyên nghiệp luôn sẵn sàng in test mẫu thử trên mảnh vải thực tế để khách hàng đối chiếu màu sắc, kiểm tra độ sắc nét và test độ bền giặt tẩy trước khi chính thức tiến hành ép hàng loạt cho toàn bộ đơn hàng.
Đột Phá Chất Lượng Thời Trang Cùng Dịch Vụ In Ép Chuyên Nghiệp
Để sở hữu những sản phẩm in sắc nét, bền màu vĩnh viễn với chi phí gia công cạnh tranh nhất thị trường, quý khách hàng vui lòng liên hệ trực tiếp với CÔNG TY IN ẤN MAY MẶC PHAN TRẦN để được đội ngũ kỹ thuật viên giàu kinh nghiệm hỗ trợ tư vấn và báo giá chi tiết ngay hôm nay!
Thông tin liên hệ:
CÔNG TY IN ẤN MAY MẶC PHAN TRẦN
Email: phantranprinting@gmail.com
Điện thoại: 0981.333.333 (Zalo)
Địa chỉ: 13A Lê Niệm, Phú Thạnh, Tân Phú, TP. HCM
Website: https://invaiphantran.com/


